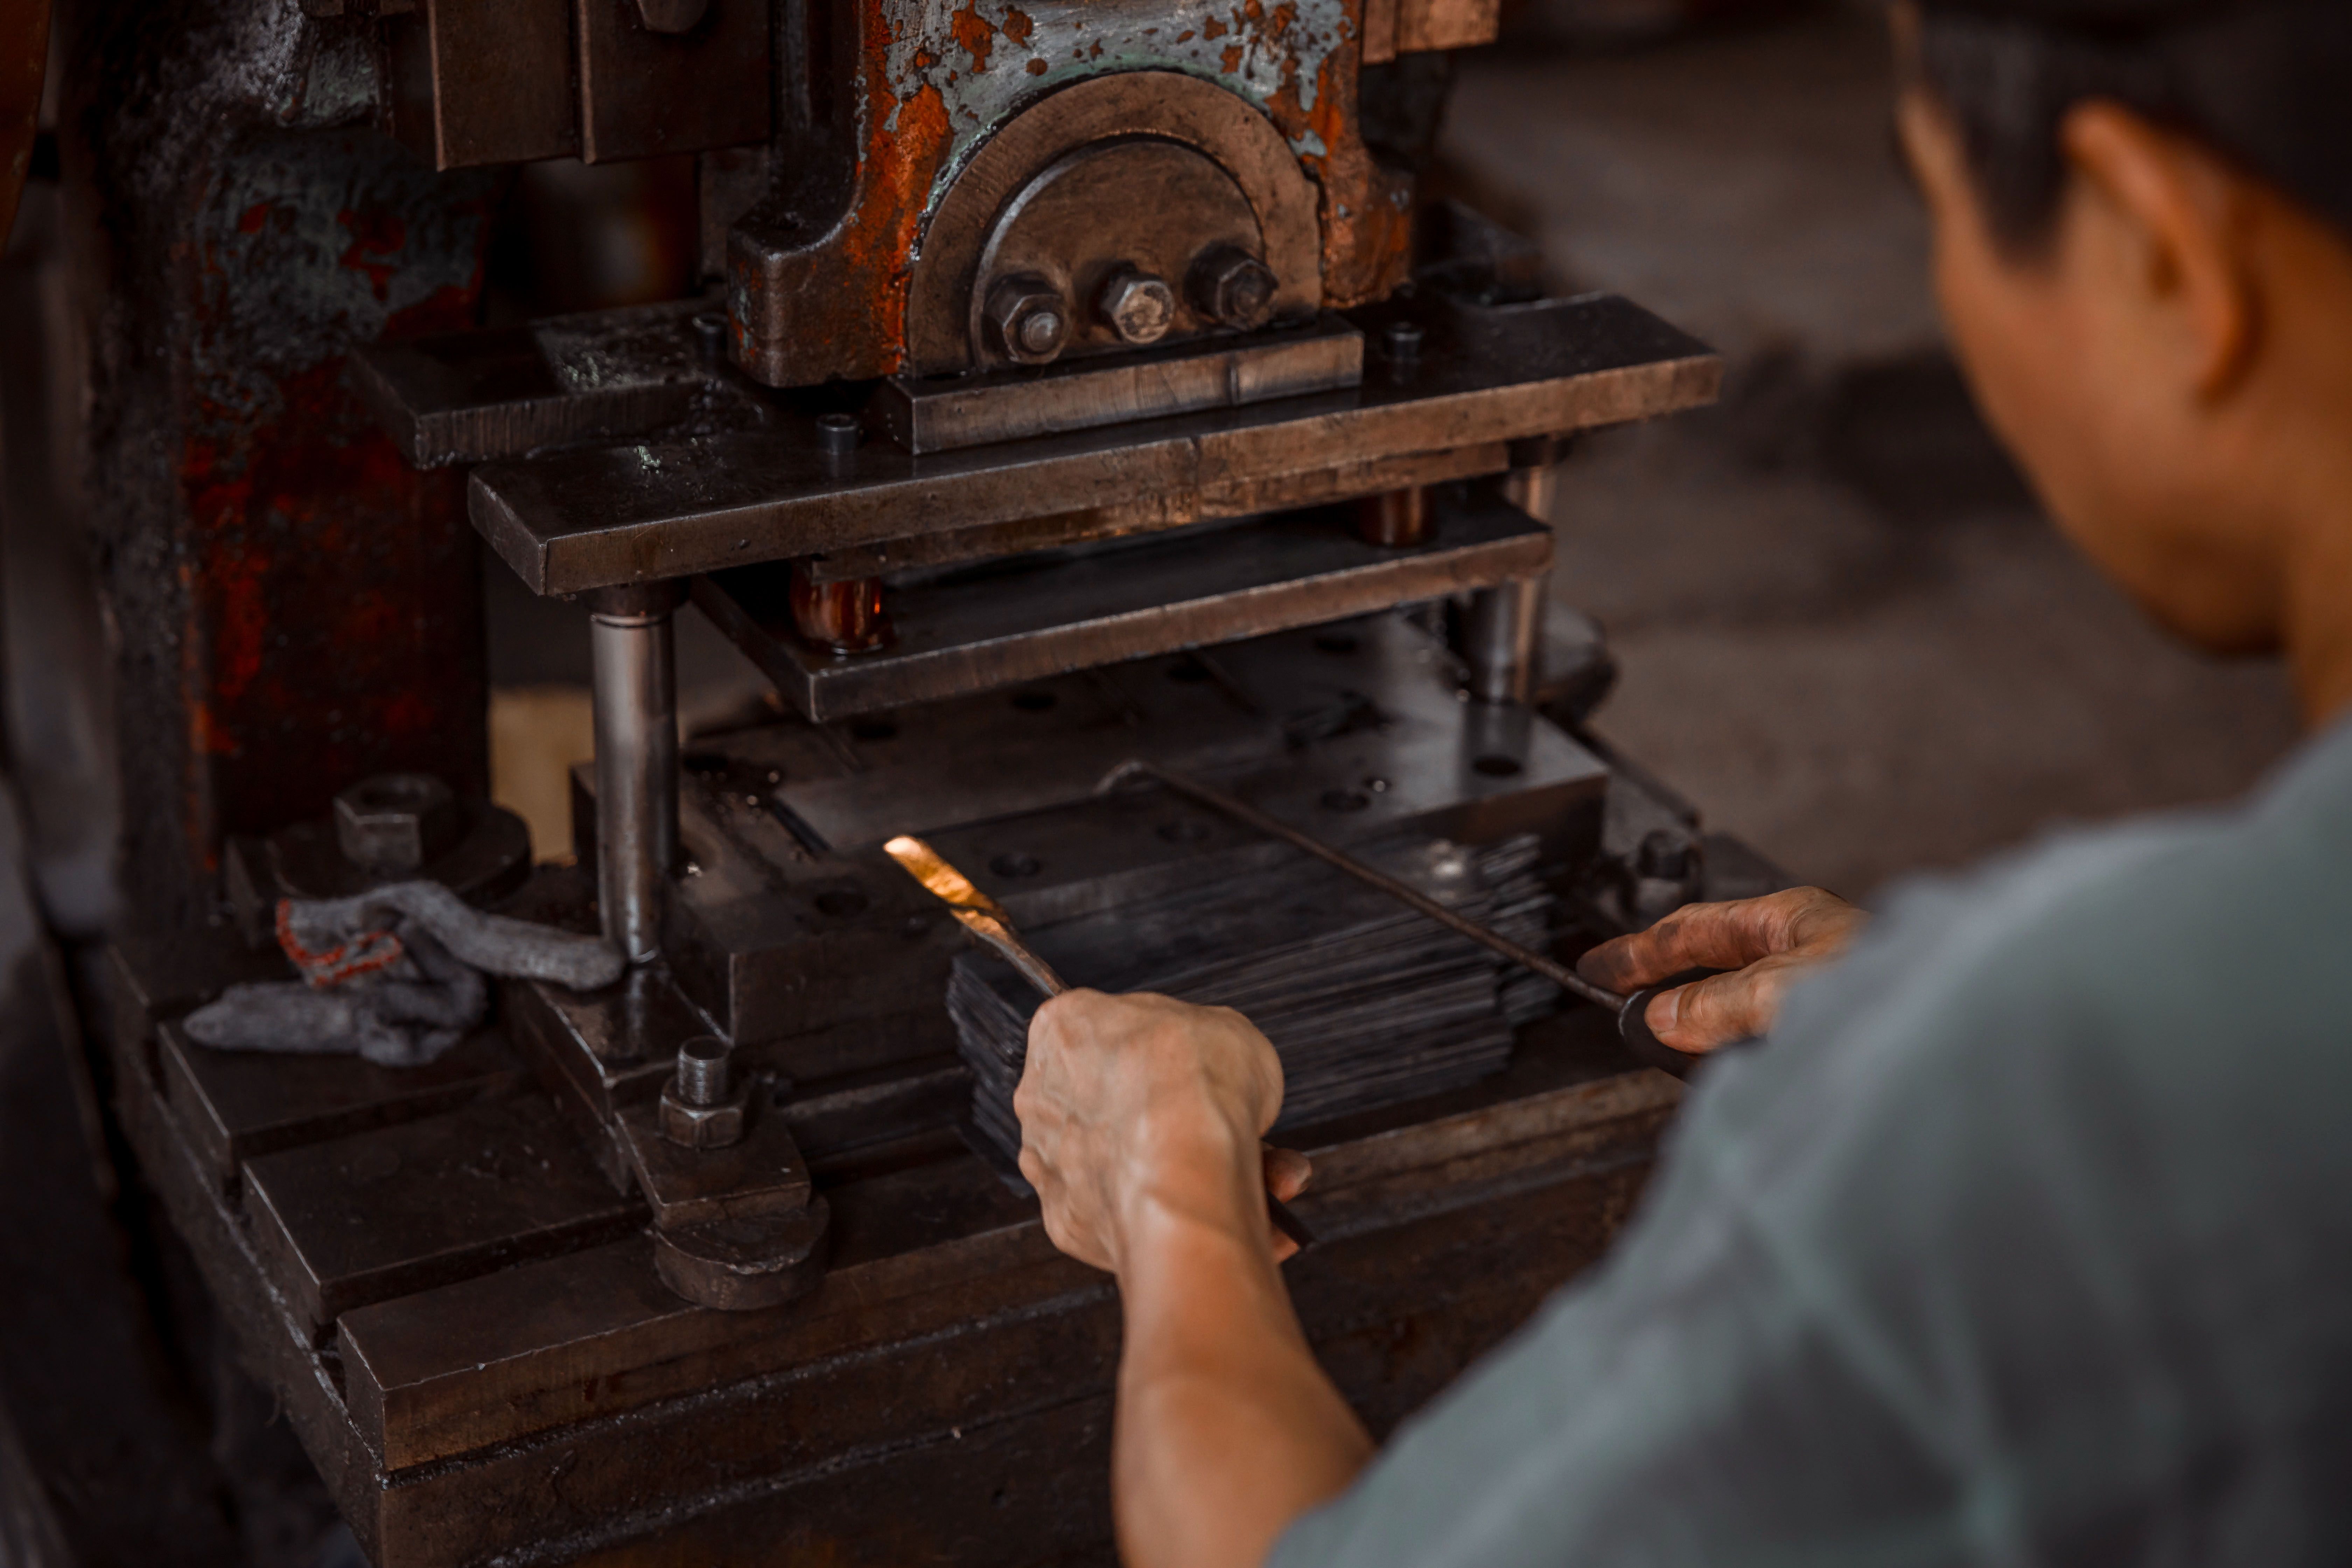
¿Tu máquina produce o solo está ocupada? El indicador que revela la capacidad real de una planta metalmecánica
En una planta metalmecánica, observar todas las máquinas funcionando puede transmitir una sensación de productividad. Los operadores están ocupados, los equipos permanecen encendidos y las órdenes de trabajo avanzan. Sin embargo, tener una máquina trabajando no significa necesariamente que esté produciendo de manera eficiente.
Una máquina puede permanecer ocho horas en operación y dedicar parte importante de ese tiempo a ajustes, cambios de herramienta, movimientos innecesarios o fabricación de piezas que posteriormente serán rechazadas.
Para identificar estas pérdidas existe un indicador ampliamente utilizado en manufactura: el OEE (Overall Equipment Effectiveness), conocido como Eficiencia Global de los Equipos. Su función es medir qué proporción del tiempo de producción planificado se convierte realmente en producción de piezas buenas, a la velocidad de referencia establecida.
¿Qué es el OEE y por qué importa?
El OEE combina tres factores fundamentales: disponibilidad, rendimiento y calidad. Su propósito es identificar pérdidas que no siempre aparecen en los reportes tradicionales de producción.
La disponibilidad mide cuánto tiempo estuvo operando el equipo respecto al tiempo programado para producir. El rendimiento compara la velocidad real de producción con la velocidad de referencia. Finalmente, la calidad considera qué proporción de las piezas fabricadas cumple con las especificaciones establecidas.
La fórmula es:
OEE = Disponibilidad × Rendimiento × Calidad
Por ejemplo, una máquina con 90% de disponibilidad, 85% de rendimiento y 95% de calidad obtiene un OEE aproximado de 72.7%.
Esto significa que, bajo las condiciones y tiempos definidos para el cálculo, el equipo está aprovechando aproximadamente el 72.7% de su potencial productivo de referencia. El porcentaje restante refleja pérdidas relacionadas con paros, velocidad y calidad.
Una máquina encendida también puede estar perdiendo dinero
En talleres de maquinado, estampado, corte o fabricación de componentes metálicos, existen pérdidas que pueden pasar inadvertidas porque no siempre implican detener completamente el equipo.
Un centro de maquinado puede estar encendido mientras espera materiales o herramientas. Una prensa puede operar por debajo de su velocidad de referencia. Una máquina CNC puede producir piezas que requieren retrabajo por desviaciones dimensionales.
Estas situaciones consumen capacidad productiva sin generar el resultado esperado.
El OEE permite identificar dónde se concentran las pérdidas y orientar acciones de mejora. Sin embargo, no debe confundirse con un indicador financiero: un OEE elevado no garantiza por sí mismo mayor rentabilidad, especialmente cuando se producen artículos sin demanda o con márgenes insuficientes.
Los cambios de herramienta también afectan la capacidad
En las empresas metalmecánicas que trabajan con múltiples referencias, los cambios de preparación pueden representar una parte importante del tiempo disponible.
Cambiar herramentales, ajustar parámetros, preparar dispositivos de sujeción y validar primeras piezas son actividades necesarias, pero pueden reducir el tiempo destinado a producir.
Una metodología utilizada para mejorar estos procesos es SMED (Single-Minute Exchange of Die), enfocada en reducir tiempos de preparación mediante la separación y optimización de actividades internas y externas.
Su aplicación puede permitir lotes más flexibles, reducir tiempos improductivos y mejorar la capacidad de respuesta a pedidos de menor volumen.
La oportunidad no consiste en eliminar controles indispensables, sino en realizar las preparaciones de forma más eficiente y estandarizada.
El verdadero cuello de botella puede estar en una sola máquina
No todos los equipos tienen el mismo impacto sobre la producción total.
Una planta puede contar con diez máquinas, pero si una operación crítica limita el flujo de fabricación, mejorar equipos que no representan una restricción puede generar pocos beneficios para el resultado general.
Aquí entra en juego la Teoría de Restricciones, que propone identificar y administrar los recursos que limitan el desempeño del sistema.
Por ejemplo, si una operación de rectificado determina cuántas piezas terminadas puede entregar la planta, incrementar la velocidad de procesos anteriores podría generar más inventario en proceso, sin aumentar las entregas.
Por eso, medir el OEE debe complementarse con el análisis de cuellos de botella, tiempos de ciclo y flujo productivo.
Los datos permiten descubrir capacidad que ya existe
Antes de invertir en una nueva máquina, una empresa debería conocer cuánto aprovecha realmente sus equipos actuales.
Registrar paros, tiempos de preparación, producción por turno, velocidad de operación y piezas rechazadas permite identificar oportunidades que podrían resolverse mediante mantenimiento, capacitación, estandarización o mejoras en programación.
La digitalización facilita este seguimiento mediante sensores, sistemas de monitoreo y plataformas de ejecución de manufactura. Sin embargo, no es indispensable comenzar con tecnología compleja: un registro consistente de producción y causas de paro puede proporcionar información valiosa.
Lo importante es establecer criterios claros de medición, utilizar tiempos de referencia técnicamente sustentados y evitar comparaciones entre máquinas con condiciones operativas diferentes.
¿Cómo comenzar a medir el OEE en una PyME metalmecánica?
Una empresa puede iniciar seleccionando una máquina crítica y registrando durante varias semanas el tiempo programado, los paros, las piezas producidas y las unidades rechazadas.
Con esa información podrá calcular los tres componentes del indicador y detectar las principales causas de pérdida.
El siguiente paso consiste en establecer acciones específicas: mejorar la preparación de herramientas, fortalecer el mantenimiento preventivo, reducir defectos o ajustar parámetros de operación.
Es importante evitar que el indicador se convierta únicamente en una meta de porcentaje. Su verdadero valor está en utilizarlo para comprender problemas y mejorar procesos.
Además, no existe un porcentaje universal de OEE que deba exigirse a todas las máquinas. Los resultados dependen del tipo de proceso, mezcla de productos, tecnología y condiciones de producción.
Conclusión
La competitividad de una planta metalmecánica no depende solamente de cuántas máquinas tiene, sino de qué tan eficientemente convierte sus recursos en productos conformes y entregables.
El OEE permite observar pérdidas que pueden permanecer ocultas detrás de equipos encendidos, operadores ocupados y jornadas aparentemente productivas.
Medir disponibilidad, rendimiento y calidad ayuda a identificar oportunidades de mejora, aprovechar mejor la capacidad instalada y tomar decisiones de inversión con mayor información.
Para las empresas mexicanas, especialmente las pequeñas y medianas dedicadas al maquinado, estampado y fabricación de componentes, este análisis puede convertirse en una herramienta para fortalecer su productividad.
Antes de comprar otra máquina, vale la pena preguntarse cuánto está produciendo realmente la que ya tenemos.
Porque una planta eficiente no es aquella donde todas las máquinas están ocupadas, sino aquella que utiliza sus recursos para producir lo necesario, con calidad y en el tiempo requerido.
Fuentes de referencia
- Lean Enterprise Institute — Principios de manufactura esbelta, eliminación de desperdicios y mejora continua.
- NIST Manufacturing Extension Partnership — Recursos para productividad, desempeño y mejora de procesos en pequeñas y medianas empresas manufactureras.
- OEE.com — Definición, cálculo y componentes del indicador Overall Equipment Effectiveness.
- Lean Enterprise Institute — SMED — Metodología para reducción de tiempos de preparación.
- ASQ — American Society for Quality — Herramientas de gestión de calidad y mejora de procesos.
Nota: Este artículo fue desarrollado con el apoyo de herramientas tecnológicas avanzadas y revisado por el Departamento de Comunicación de CANACINTRA León, destacando la colaboración entre innovación tecnológica y experiencia humana.
¿Te Interesa Conocer Más Del Sector Metal Mecánica En CANACINTRA León?
La Fuerza de la Industria